




光纤激光打标机怎么选?金属打标选型指南
前两天有个做五金件的老板来找我
他厂里接了一批不锈钢法兰的单子,客户要求在法兰边缘打序列号和二维码,用于追溯。他之前用一台老式气动打标机,打出来的字深浅不一,二维码扫十次能扫出来三次就不错了。想换激光打标机,但面对市面上从几千到几万的报价,完全不知道从哪下手。
他问了我一个问题:“是不是功率越大越好?我直接买个100W的,以后什么都能打。”
这个问题我几乎每周都会听到。答案也很直接:功率不是越大越好,选错了功率,钱花了,效果还不一定好。
先搞清楚一件事:光纤激光为什么适合打金属
激光打标的核心原理,是材料吸收激光能量后产生变色或气化,形成标记。不同材料对不同波长的激光吸收率天差地别。
光纤激光的波长是1064nm,这个波段正好落在金属材料的高吸收区间。不锈钢、碳钢、铝合金、铜——这些金属对1064nm激光的吸收率远高于CO₂激光的10.6μm波长。所以光纤激光打金属,能量利用率高、打标速度快、标记牢固,这是物理规律决定的,不是哪家厂商的独门绝技。
反过来说,光纤激光打非金属就不太灵了。木材、亚克力、皮革这些材料对1064nm激光吸收率低,打出来要么没效果,要么烧得一塌糊涂。这不是设备问题,是波长选错了。
20W够不够?先看你要打什么
回到那个老板的问题:100W是不是一步到位?
我的回答是:看你打什么,怎么打。
如果你的需求是在不锈钢表面打二维码、序列号、Logo、文字——这些都属于浅标——20W完全够用。创恒CX-100E光纤激光打标机就是20W的配置,最小线宽0.03mm,最小字符高度0.2mm,打标速度是半导体激光打标机的3-5倍。不锈钢浅标打出来清晰、对比度高,而且因为功率适中,不容易出现材料过热发黄的问题。
但如果你要打模具钢的深度刻印,或者在铜材上打高对比度的标记,20W就吃力了。模具钢深雕需要50W-200W,铜材打标建议50W-100W起步。
所以功率选择的逻辑很简单:先确定材料,再确定打标深度,最后倒推功率。
浅标(表面标记、二维码、Logo):20W-50W够用
深雕(模具刻印、深度标识):100W-200W
铜材打标(高反材料):50W-100W起步
这里有个常见误区:把不锈钢的打标参数直接复制到铜或铝上。铜对1064nm激光的反射率极高,导热还快,不锈钢那套参数搬过去,要么打不出标记,要么打出来边缘模糊、深浅不一。铜材打标需要更高的功率密度和更优化的脉冲参数,建议先打样确认。
高反材料:铜和铝的麻烦事
铜、黄铜、铝、金、银——这些材料有个共同特点:对红外激光反射率高。
这意味着激光打上去,大部分能量被反射掉了,真正被材料吸收的很少。打标难度自然就上去了。更麻烦的是,反射光还可能返回光路,损伤激光器或振镜。
应对高反材料有两条路:
一是提高功率配置。铜和黄铜建议50W-100W功率配置,比不锈钢高10%-20%,同时适当降低打标速度,让材料有足够时间吸收能量。
二是选择MOPA激光器。MOPA架构把功率生成和脉冲整形分开了,脉冲宽度和频率可以独立调节。对于抛光铜、阳极氧化铝这类表面状态多变的材料,MOPA的工艺窗口更宽,打标一致性更好。当然,MOPA成本也更高,如果不是产品线里有不锈钢彩色打标或高反材料精细打标的需求,普通光纤激光器性价比更优。
不管选哪种方案,铜铝打标都建议先打样。不同牌号、不同表面处理状态的铜材,打标参数可能完全不同。创恒的工程师会用实际设备验证效果,确认工艺参数后再定设备配置。
创恒CX-100E:一款为金属浅标而生的设备
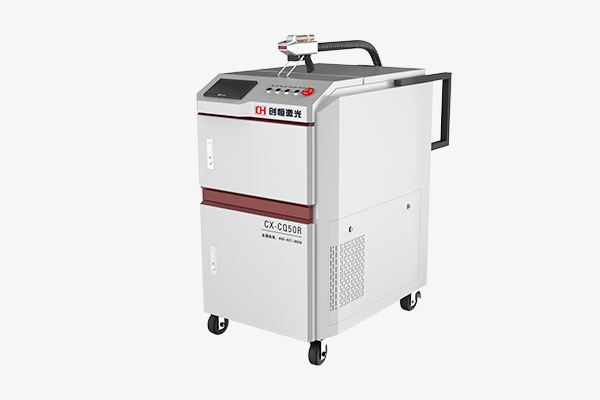
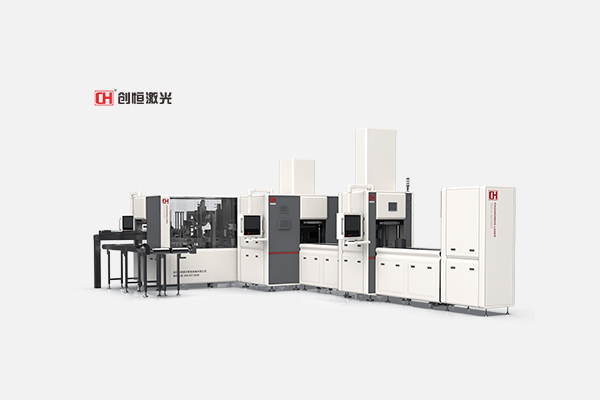
说回创恒的产品。CX-100E光纤激光打标机是创恒面向金属打标需求推出的机型,核心参数如下:
波长1064nm,平均输出功率20W,调制频率范围20-80kHz,打标范围可选70×70mm、110×110mm、170×170mm,最小线宽0.03mm,最小字符高度0.2mm,最大打标速度4000mm/s,风冷设计免维护。
这款设备的几个特点值得一说:
风冷免维护。 不需要水冷系统,日常使用不用操心换水、清洗管路这些事,对生产环境要求低,维护成本也低。
光斑细,精度高。 最小线宽0.03mm意味着可以在很小的面积上打出清晰的二维码和字符。对于电子元器件、精密五金件这类小型工件的打标需求,这个精度是够用的。
打标速度快。 速度是半导体激光打标机的3-5倍,对于批量生产的场景,效率优势明显。
集成度高。 激光输出光纤长2米,外型紧凑占地小,显示器分离设计避免对打标效果的影响。搭配创恒自主研发的打标系统,操作门槛低,工人短期培训即可上手。
CX-100E可以直接在金属材料表面进行非接触式标刻,形成永不磨损的标记。打标内容涵盖文字、数字、图案、条形码、二维码等,通过扫描能输入的图形都可以标记。
产线场景:在线飞行打标
如果你的打标需求不是单件静态打标,而是配合流水线连续生产——比如电子元器件、五金件、线缆管材的在线赋码——那就需要考虑在线飞行打标方案。
创恒的在线飞行激光打标机支持动态和静态两种模式,直接与生产线对接,工件在传送带上运动过程中完成打标,不需要停下来装卸。设备具备24小时连续工作能力,满足工业化大规模在线生产要求。
灵活多样的激光器选择是这套方案的特点——可选配光纤或CO₂激光器,金属和硬质塑料用光纤,食品包装、医药包装等非金属材质用CO₂。
创恒的选型建议:先打样,再定设备
参数表是参考,不是答案。同样标称20W的光纤打标机,光束质量和振镜配置不同,实际打标效果可能差出一截。同样打铜材,不同表面处理状态下的最优参数可能完全不同。
创恒的选型流程以打样验证为核心。客户提供材料和打标内容要求,工程师用实际设备验证效果——对比度够不够、热影响区多大、二维码扫不扫得出来、镀层有没有受损。数据确认后,再确定机型、功率和配置方案。
这套流程背后是创恒1998年至今服务超10000家客户积累的工艺数据库。在产线集成层面,创恒打标机支持与MES系统对接,打标数据实时上传,实现产品追溯和数据管理。对于需要建立追溯体系的汽配、电子、五金行业客户,这个能力往往比打标机本身的参数更重要。
常见问题
问:光纤激光打标机20W够用吗?
不锈钢、铝合金的浅标(二维码、序列号、Logo、文字)够用。铜材深雕、模具钢深度刻印需要50W以上。建议先打样确认。
问:铜材打标为什么需要更高功率?
铜对1064nm激光反射率高,能量难以有效耦合到材料表面,同时导热快,热量迅速散失。需要更高功率密度和优化的脉冲参数。
问:光纤激光打标机需要水冷吗?
创恒CX-100E采用风冷方式,免维护。大功率机型(100W以上)可能需要根据使用强度配置水冷系统。
问:MOPA激光器和普通光纤激光器有什么区别?
MOPA架构允许独立调节脉冲宽度和频率,工艺窗口更宽。在不锈钢彩色打标、高反材料精细打标等场景下控制力更强,但成本更高。如果应用场景不需要脉冲调控能力,普通光纤激光器性价比更优。
问:创恒光纤激光打标机支持打样吗?
支持。创恒设有专门的行业服务部门,为客户提供激光加工试样服务及工艺分析。客户可提供材料和打标内容要求,工程师根据实际加工需求验证打标效果,推荐合适的机型、功率和配置方案。
 浏览器自带分享功能也很好用哦~




 浏览器自带分享功能也很好用哦~
复制成功
×